
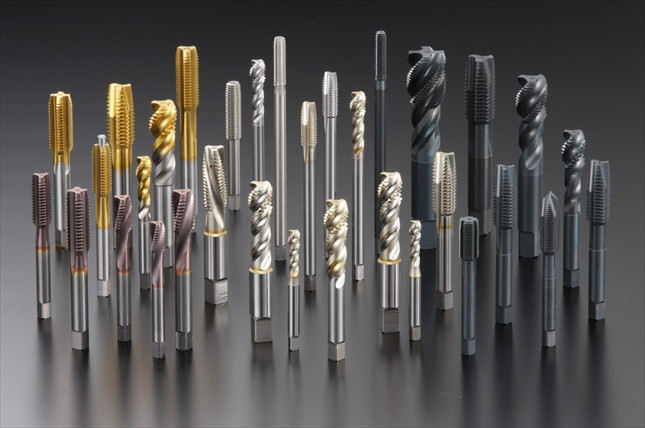
Trong lĩnh vực cơ khí, việc tạo và xử lý ren là công đoạn không thể thiếu. Để đảm giác chất lượng và độ chính xác, việc lựa chọn đúng loại mũi taro phù hợp với từng ứng dụng là yếu tố then chốt. Bài viết này sẽ đi sâu vào phân loại các loại mũi taro và cung cấp những tiêu chí quan trọng giúp bạn chọn được dụng cụ tối ưu cho công việc của mình.
Mũi Taro là gì?
Mũi taro là dụng cụ chuyên dụng được sử dụng để tạo ren, đặc biệt là ren lỗ trong. Đây là phương pháp tạo ren phổ biến nhất hiện nay. Ngoài ra, mũi taro cũng có thể được sử dụng để tạo ren ngoài, trong trường hợp này chúng được gọi là bàn ren.
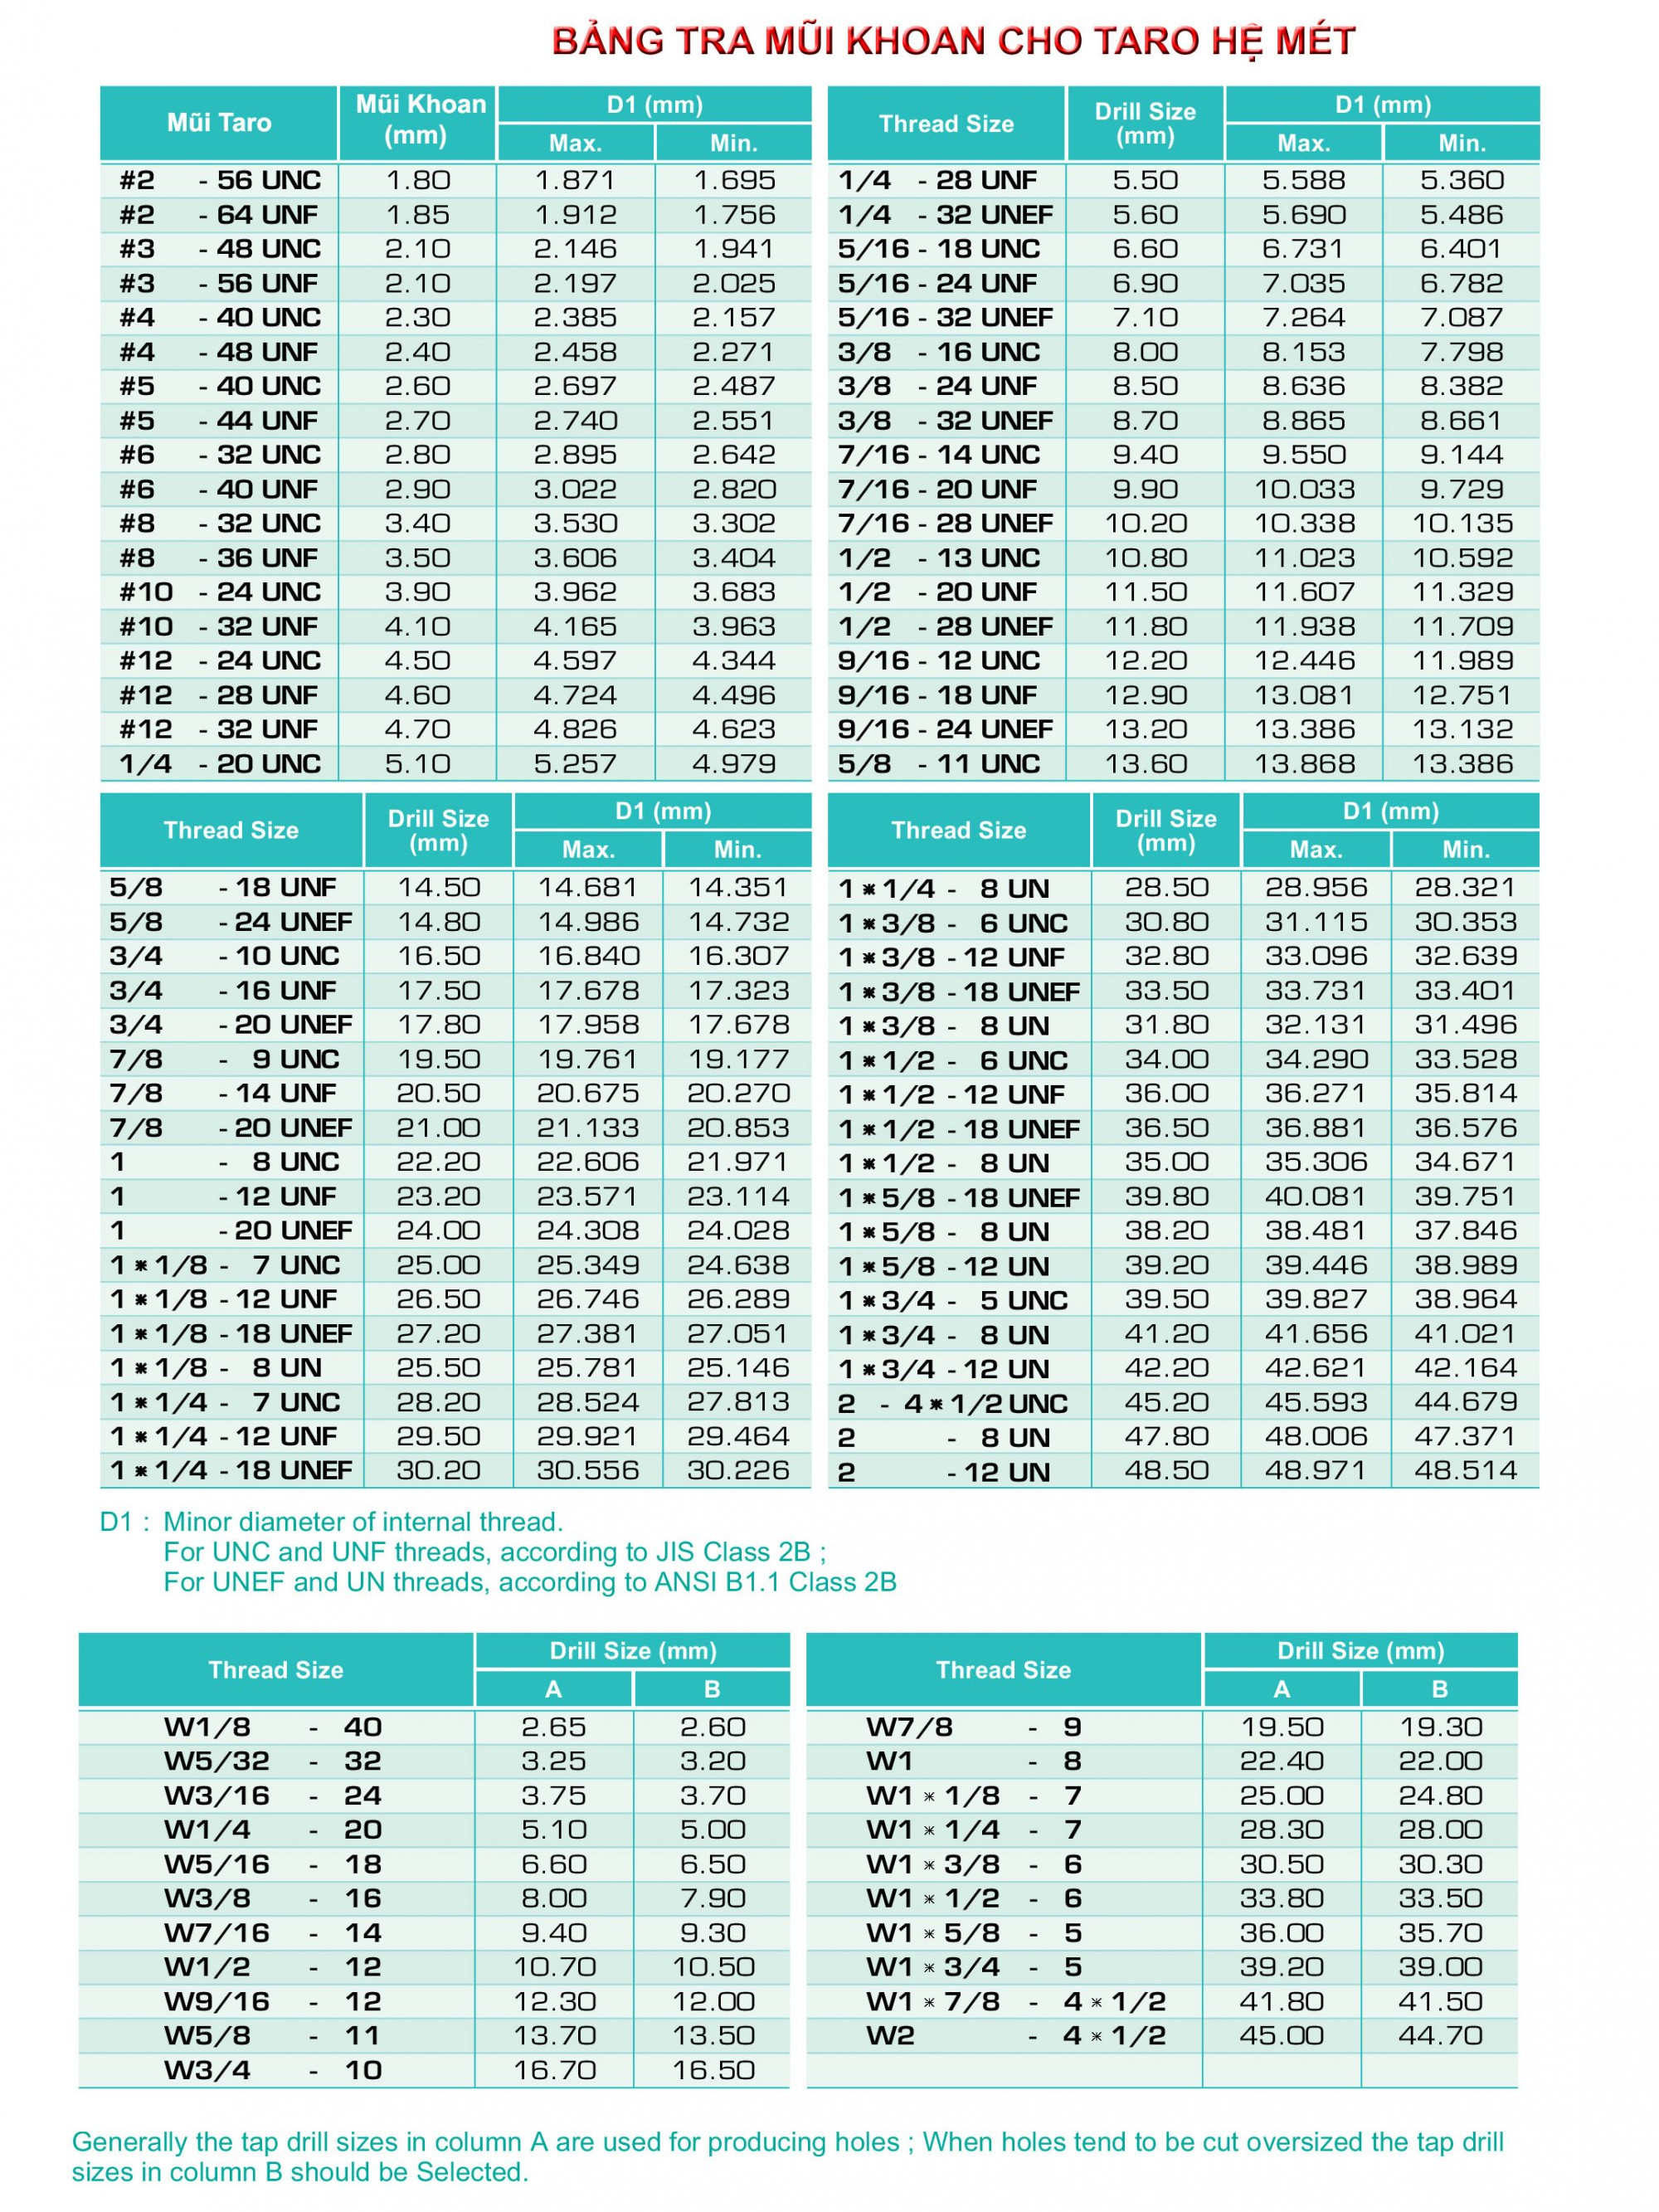
Trong quá trình gia công ren bằng taro, việc lựa chọn kích thước mũi khoan mồi phù hợp cho mũi taro là vô cùng quan trọng. Đường kính mũi khoan cho một mũi taro cụ thể thường nằm trong một khoảng nhất định. Thông thường, người ta sẽ chọn kích thước trung bình, tuy nhiên, kích thước này có thể điều chỉnh tăng hoặc giảm tùy thuộc vào loại vật liệu gia công.
Để hỗ trợ kỹ thuật viên, có các bảng tra cứu đường kính lỗ khoan tương ứng để taro và tra cứu bước ren chuẩn theo tiêu chuẩn ISO. Các bảng này giúp xác định các bước ren phổ biến cho từng kích thước taro, cũng như xác định lỗ cần khoan trước khi tiến hành taro, áp dụng cho cả taro bằng tay và taro bằng máy chuyên dụng. [cite:0, cite:1]
 Mũi taro và tiêu chí phân loại mũi taro – 1
Phân loại Mũi Taro
Các loại dụng cụ cắt gọt nói chung và mũi taro nói riêng rất đa dạng về cách phân loại. Dưới đây là các hình thức phân loại phổ biến của mũi taro:
Phân loại theo đơn vị đo lường
Các đơn vị đo lường phổ biến nhất hiện nay bao gồm hệ SI, PI và hệ đo lường trong ngành dầu khí. Thông tin về hệ đo lường dầu khí còn khá hạn chế và thường yêu cầu mua bản quyền với chi phí cao.
Phân loại theo phương pháp tạo ren
Việc tạo ren có thể được thực hiện bằng nhiều phương pháp khác nhau như phay ren, tiện ren, cán ren và taro.
Phân loại theo vật liệu chế tạo mũi taro
Mũi taro có thể được làm từ thép thông thường, với chất liệu thép tùy thuộc vào quốc gia sản xuất như Nhật Bản, Đài Loan, Trung Quốc. Để đảm bảo tuổi thọ và tránh tình trạng gãy mũi taro giữa chừng, việc đầu tư vào mũi taro chất lượng cao là điều nên làm. Mũi taro làm từ Inox có thể cứng nhưng lại giòn và dễ gãy.
Phân loại theo kiểu taro (lỗ trong và lỗ ngoài)
Phân loại theo cách sử dụng (tay hoặc máy)
- Mũi taro sử dụng bằng tay: Thường đi theo bộ gồm 2 chiếc (một mũi thô và một mũi tinh). Một số hãng cung cấp bộ 3 mũi (thô, dẫn hướng, tinh). Cần mua thêm tay quay taro đi kèm.
- Mũi taro sử dụng bằng máy: Có thiết kế dài gấp 3-4 lần mũi taro tay.
Phân loại mũi taro dựa trên cách gia công
- Mũi taro máy: Dùng cho các loại máy như phay CNC, tiện CNC, máy phay, máy khoan taro, máy taro chuyên dụng, máy khoan từ. Mũi taro máy thường chỉ có một cây, với thiết kế rãnh xoắn hoặc rãnh thẳng. Mũi taro rãnh xoắn được sử dụng cho lỗ kín, có khả năng móc phoi lên trên. Mũi taro rãnh thẳng dùng cho lỗ thông, có khả năng cuộn phoi và đẩy xuống dưới. Do đó, mũi taro xoắn có thể gia công cả lỗ bít và lỗ thông, trong khi mũi taro thẳng chỉ gia công được lỗ thông.
- Mũi taro tay: Sử dụng kết hợp với tay quay taro. Ban đầu, mũi taro tay thường là bộ 3 cây (thô, bán tinh, tinh). Tuy nhiên, với sự tiến bộ của công nghệ vật liệu và thiết kế hình học, hiện nay mũi taro tay chỉ cần 1 cây. Ưu điểm của mũi taro tay 1 cây là tốc độ nhanh và có thể gắn lên máy chạy khi cần thiết, đặc biệt hiệu quả với vật liệu sinh phoi vụn. Mũi taro tay tạo ra phoi vụn, do đó có thể taro được cả lỗ bít và lỗ thông.
 Mũi taro và tiêu chí phân loại mũi taro – 3
Phân loại mũi taro dựa trên bước ren
Dựa vào bước ren, mũi taro được chia thành mũi taro bước chuẩn và mũi taro bước nhuyễn. Chúng được sử dụng cho các ứng dụng yêu cầu độ kín cao như đường khí, nước, thực phẩm để tránh rò rỉ hoặc cần mối ghép ren chặt chẽ.
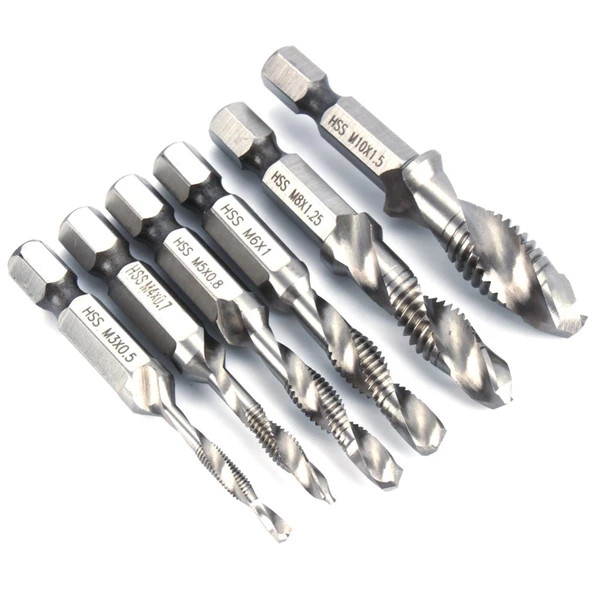
- Mũi taro bước chuẩn: Là loại phổ biến, ví dụ: M10x1.5, M8x1.25.
- Mũi taro bước nhuyễn: Có bước ren nhỏ hơn bước chuẩn, ví dụ: M10x1.25, M8x1.
Phân loại mũi taro dựa trên đường ren
Dựa vào đường ren, mũi taro được chia thành mũi taro ren phải và mũi taro ren trái. Mũi taro ren phải có đường ren theo chiều kim đồng hồ và là loại phổ biến. Mũi taro ren trái có đường ren ngược chiều kim đồng hồ, thường dùng trong các mối ghép ren chuyển động, ví dụ như ren cánh quạt hoặc kính xe máy.
Phân loại mũi taro dựa trên vật liệu gia công
Mỗi loại vật liệu gia công sẽ sinh ra loại phoi khác nhau (phoi vụn hoặc phoi dây) và có độ cứng khác nhau. Phân loại phổ biến bao gồm: mũi taro thép thường, mũi taro thép cứng (thép đã tôi), mũi taro Inox, mũi taro nhôm + đồng, mũi taro gang. Việc chọn đúng mũi taro cho vật liệu cần gia công, đặc biệt là trong sản xuất loạt vừa và lớn, sẽ đảm bảo tuổi thọ của mũi taro, chất lượng sản phẩm và năng suất gia công.
Phân loại mũi taro dựa trên tiêu chuẩn ren
Do có sự khác biệt về tiêu chuẩn ren giữa các vùng và quốc gia, mũi taro thường được phân loại thành hệ MET và hệ INCH. Mũi taro hệ MET được sử dụng rộng rãi ở Châu Á, bao gồm cả Việt Nam, và thường được ký hiệu bằng chữ M. Mũi taro hệ INCH được sử dụng ở Châu Âu, Châu Mỹ, Châu Úc, và có thể chia thành nhiều chuẩn khác nhau tùy thuộc vào từng khu vực.
Phân loại mũi taro dựa trên phôi
Dựa trên cách tạo ren, mũi taro được chia thành mũi taro cắt (sinh ra phoi) và mũi taro nén/ép (nén vật liệu mà không sinh ra phoi).
Phân loại mũi taro dựa trên lớp phủ
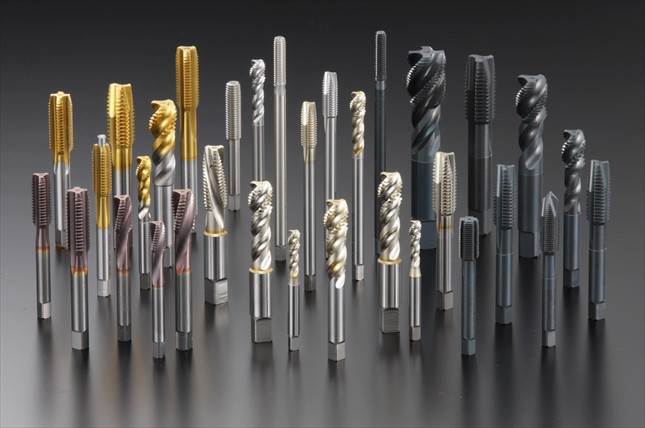
Để tăng cường khả năng chịu nhiệt và chịu mài mòn trong quá trình cắt gọt, mũi taro thường được phủ một lớp vật liệu. Mũi taro thông thường bằng thép gió có màu trắng. Sau khi xử lý bề mặt, chúng có thể có màu đen (mũi taro OX), màu vàng (phủ TiN), hoặc màu tím than (phủ TiCrN hoặc TiAlN).
Phân loại mũi taro dựa trên vật liệu chế tạo
Vật liệu chế tạo mũi taro phổ biến bao gồm thép hợp kim (Alloy Steel), Thép gió HSS, HSS-E (chứa 5% Cobalt), HSS-Co (chứa 8% Cobalt), và Hợp kim Carbide. Dòng SKS thường dùng cho mũi taro tay, có độ cứng vừa phải, thích hợp cho sửa chữa hoặc taro ren ít. Dòng HSS-E được dùng cho taro máy hoặc taro tay 1 cây. Dòng Carbide dùng cho mũi taro gia công vật liệu cứng sau khi tôi hoặc yêu cầu năng suất cao.
Hướng Dẫn Lựa Chọn Mũi Taro
Mũi Taro hệ Met hay hệ Inch?
Mỗi vùng hoặc quốc gia sử dụng tiêu chuẩn ren khác nhau. Mũi taro hệ MET là loại phổ biến ở Châu Á, ký hiệu bằng chữ M tại Việt Nam. Mũi taro hệ INCH được dùng ở Châu Âu, Châu Mỹ, Châu Úc, với nhiều chuẩn khác nhau như NPT, NPS, UNC, UNF, G, PT, PF, PS, Rc. Tại Việt Nam, NPT, PT, UNC là các chuẩn phổ biến.
Taro hệ Met: Sử dụng bằng tay hay bằng máy?
- Taro bằng máy: Áp dụng cho máy phay CNC, tiện CNC, máy khoan taro, máy taro chuyên dụng, máy khoan từ. Mũi taro máy thường là 1 cây, có thiết kế rãnh xoắn hoặc rãnh thẳng. Mũi taro rãnh xoắn phù hợp cho lỗ kín, móc phoi lên trên. Mũi taro rãnh thẳng cho lỗ thông, cuộn phoi và đẩy xuống dưới. Mũi taro xoắn có thể gia công cả lỗ bít và lỗ thông, trong khi mũi taro thẳng chỉ gia công được lỗ thông.
- Taro bằng tay: Sử dụng kết hợp với tay quay taro. Mũi taro tay 1 cây có ưu điểm là tốc độ nhanh, có thể gắn lên máy chạy khi cần, đặc biệt hiệu quả với vật liệu sinh phoi vụn. Mũi taro tay tạo phoi vụn, do đó có thể taro được lỗ bít hoặc lỗ thông.
 Mũi taro và tiêu chí phân loại mũi taro – 5
Taro hệ Inch
Ren hệ Inch có nhiều loại, phổ biến nhất là Unified Screw Threads (UN), được thống nhất giữa Anh, Mỹ và Canada. Loại này chia thành các chuỗi: UNC (Coarse), UNF (Fine), UNEF (Extra Fine), UNM (Miniature). Ký hiệu ví dụ: 1/4 – 28 UNC – 2B, trong đó 2B là ren lỗ, 1/4 là đường kính danh nghĩa, 28 là số ren trên inch, UNC là chuỗi ren.
Ví dụ với ký hiệu NPT1/8-27: 1/8 inch là đường kính danh nghĩa, 27 là bước ren, chuẩn NPT (Mỹ).
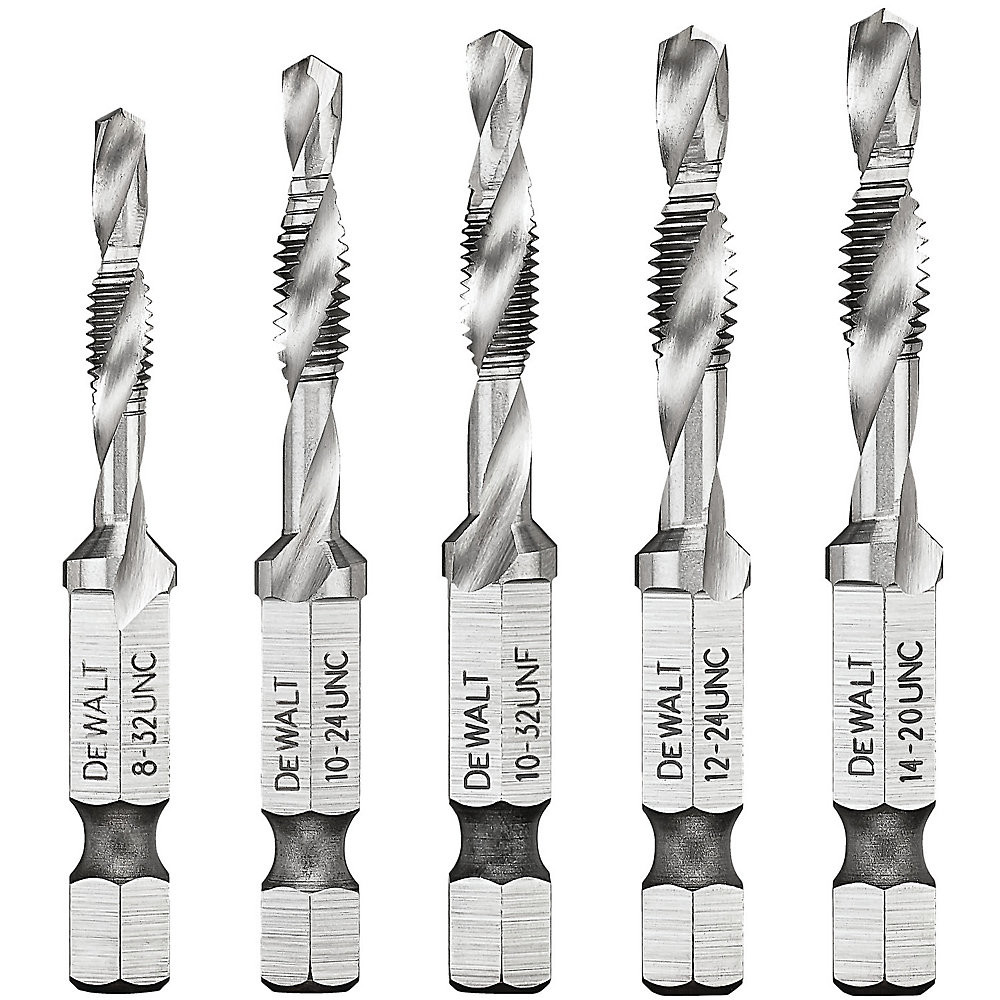 Mũi taro và tiêu chí phân loại mũi taro – 6
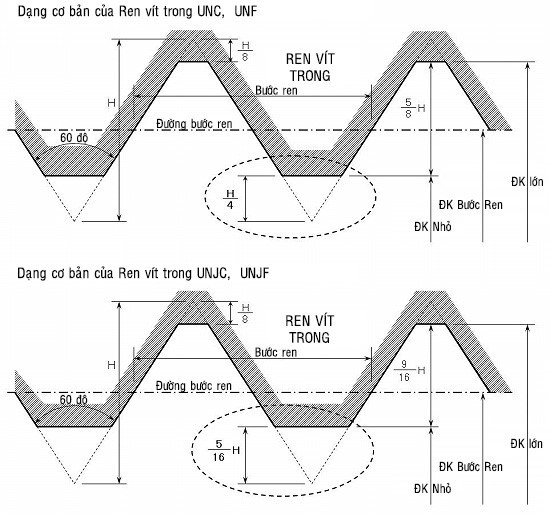
Khác biệt giữa UN (UNC, UNF, UNEF) và UNJ (UNJC, UNJF, UNJEF)
Chuẩn UNJ có đường kính nhỏ của ren ngoài và ren trong lớn hơn chuẩn UN, giúp tăng khả năng chống bẻ cong của ren ngoài. Ren UNJ có gốc bo tròn, mang lại độ bền cao cho ren vít ngoài. Chuẩn UNJ (MIL-S-8879, AS 8879 và ISO 3161) được sử dụng trong ngành hàng không với độ chính xác cao.
Ví dụ so sánh kích thước nhỏ nhất và lớn nhất cho đường kính nhỏ của ren trong:
- 1/4-20UNC (2B): Nhỏ nhất: 4.979mm – Lớn nhất: 5.257mm
- 1/4-20UNJC (3B): Nhỏ nhất: 5.114mm – Lớn nhất: 5.387mm
 Mũi taro và tiêu chí phân loại mũi taro – 7
Ký hiệu của đoạn ren cạn Mũi Taro Nén
Chiều dài đoạn ren cạn bán tinh dài hơn giúp gia công lỗ thông hiệu quả.
- P: Mũi taro bán tinh dùng cho ép ren lỗ thông, chiều dài 4 ren khởi tạo.
- B: Mũi taro tinh dành cho ép ren lỗ bít, chiều dài 2 ren khởi tạo.
Lựa chọn cấp dung sai cho Mũi Taro Nén
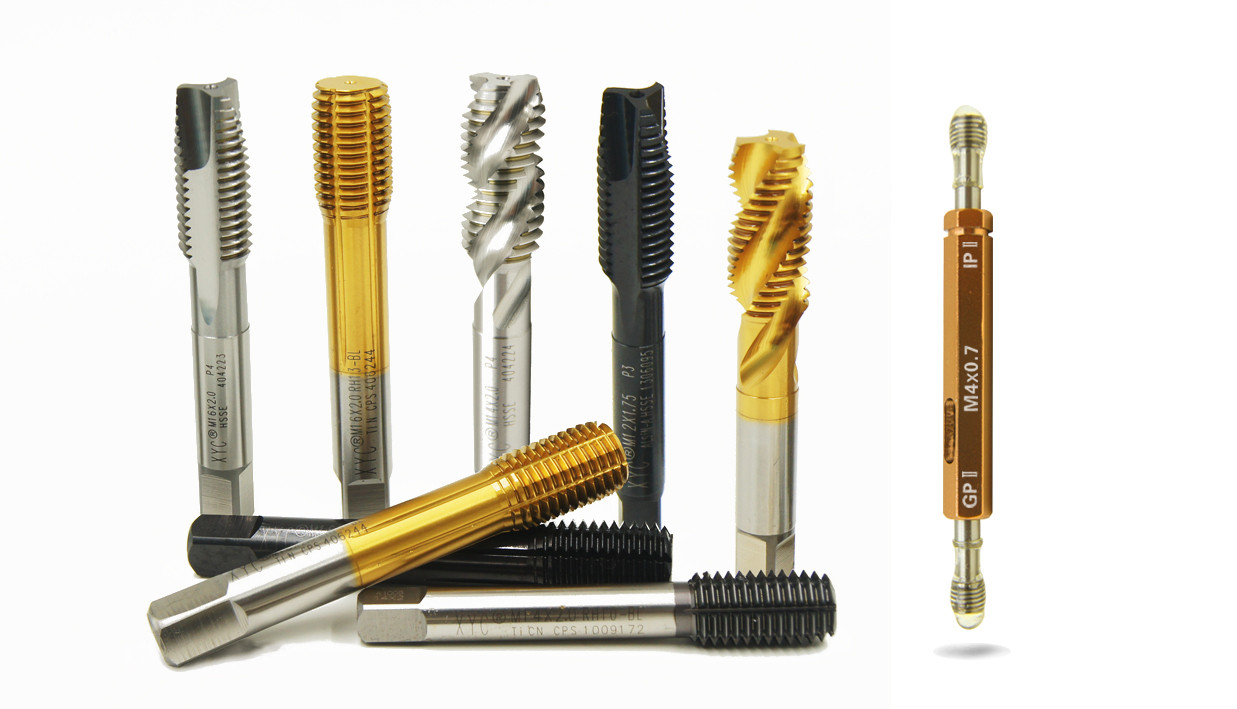
Hệ thống lớp G cho dung sai mũi taro nén tương tự cấp GH chuẩn ANSI, với bước tăng 0.0005 inch (12.7μm). Loại vật liệu phôi sẽ quyết định hình dạng ren trong khi ép ren và kích cỡ mũi taro. Để đảm bảo độ chính xác, có 2 đến 3 cấp dung sai khác nhau cho cùng cấp mũi taro nén.
Ví dụ, nếu mũi taro nén N+RZ M5X0.8 dùng cho thép có cấp dung sai khuyến nghị là G6, nhưng khi kiểm tra lỗ đã làm ren bằng dưỡng kiểm ren GP-6H thấy chặt, bạn có thể chọn cấp G7 hoặc G8. Tuy nhiên, cần lưu ý rằng chọn cấp dung sai cao hơn sẽ làm đường kính chân ren bé đi do tăng biến dạng vật liệu. Trong trường hợp này, nên chọn cỡ lỗ khoan lớn hơn trước khi taro.
 Mũi taro và tiêu chí phân loại mũi taro – 9
Hướng Dẫn Sử Dụng Mũi Taro
Để khoan lỗ taro chính xác, nên khoan 2 lần. Nếu khoan một lần, lỗ thường bị rộng, dẫn đến ren bị lỏng và dễ tuôn. Sau khi khoan, nên dùng mũi khoan lớn hơn để vát mép lỗ, giúp dẫn hướng mũi taro dễ dàng. Tốt nhất là sử dụng máy khoan hoặc máy taro có bộ điều chỉnh mô-men xoắn để hạn chế gãy mũi taro, đặc biệt là mũi nhỏ. Nếu không, có thể dùng tay quay. Cần thiết phải có chất bôi trơn như dầu nhớt, thông thường và tốt nhất là dùng dầu dừa hoặc mỡ heo.
Khi taro, đặt mũi taro song song với lỗ khoan (vuông góc mặt phẳng). Nếu không song song, đường ren sẽ bị xéo, càng sâu càng nặng và nguy cơ gãy mũi cao. Quay taro theo tỷ lệ 1 vòng tiến, nửa vòng lùi, kết hợp lắc mũi taro để vụn phoi rơi ra. Sau khi taro sâu khoảng 5 ren, nên quay hết mũi ra để lấy bavia. Nếu thấy nặng tay, đừng cố, tránh làm gãy mũi.
Khi sử dụng loại mũi taro có 1 mũi thô và 1 mũi tinh, hãy bắt đầu bằng mũi thô, sau đó chuyển sang mũi tinh. Nếu ren cần lắp chặt, có thể không cần dùng mũi tinh.
Đối với mũi taro máy (loại mũi xoắn hoặc mũi có đầu vát xéo), không cần quay ngược. Thiết kế của mũi taro máy giúp vụn phoi thoát ra dễ dàng. Chỉ cần quay tới khi thấy nặng tay thì quay ra để thoát phoi, sau đó quay tới tiếp.
Lỗ khoan nên sâu hơn chiều sâu ren dự kiến khoảng 5mm, vì mũi taro có phần dẫn hướng hoặc ren cạn không sử dụng được. Ví dụ, để tạo lỗ ren M5x0.8 sâu 10mm, lỗ khoan tối thiểu nên là 15mm.